振动试验的结论准不准,很多时候不取决于振动台,而取决于那块把样品装到台面上的夹具。控制仪表的读数是台面的振动,样品真正承受多少,要靠夹具原封不动地传过去。夹具偏软、偏重或者有共振,试验条件就已经不是设定的那个条件了。本文把夹具设计的几个核心问题讲清楚。
一、夹具在振动试验里到底起什么作用
夹具承担的是一件看上去简单、实际上很难做到的事:把振动台的振动,按设定的方向与量级,尽量不失真地传给样品,同时把样品稳稳地固定住,不让它在试验过程中产生位移、松动或附加的弯扭。
难点在于夹具不是一个理想的刚体。它有自己的质量、自己的刚度、自己的阻尼,也就有自己的共振频率。在共振频率附近,夹具不仅不传递振动,还会把振动放大或缩小,并且振动方向会发生改变。样品受到的激励因此与试验条件出现偏差,偏差有多大,取决于夹具做得好不好。
更麻烦的是,这种偏差往往不可见。台面控制点上的加速度完全符合要求,数据记录也漂亮,问题只发生在样品上——而样品上没有测点的时候,谁也不会发现。
二、夹具的三个核心指标:刚性、质量、共振频率
评价一副夹具,绕不开三个指标,它们之间互相牵制:刚性决定变形量,质量决定需要的推力与附加载荷,共振频率则是前两者综合的结果。
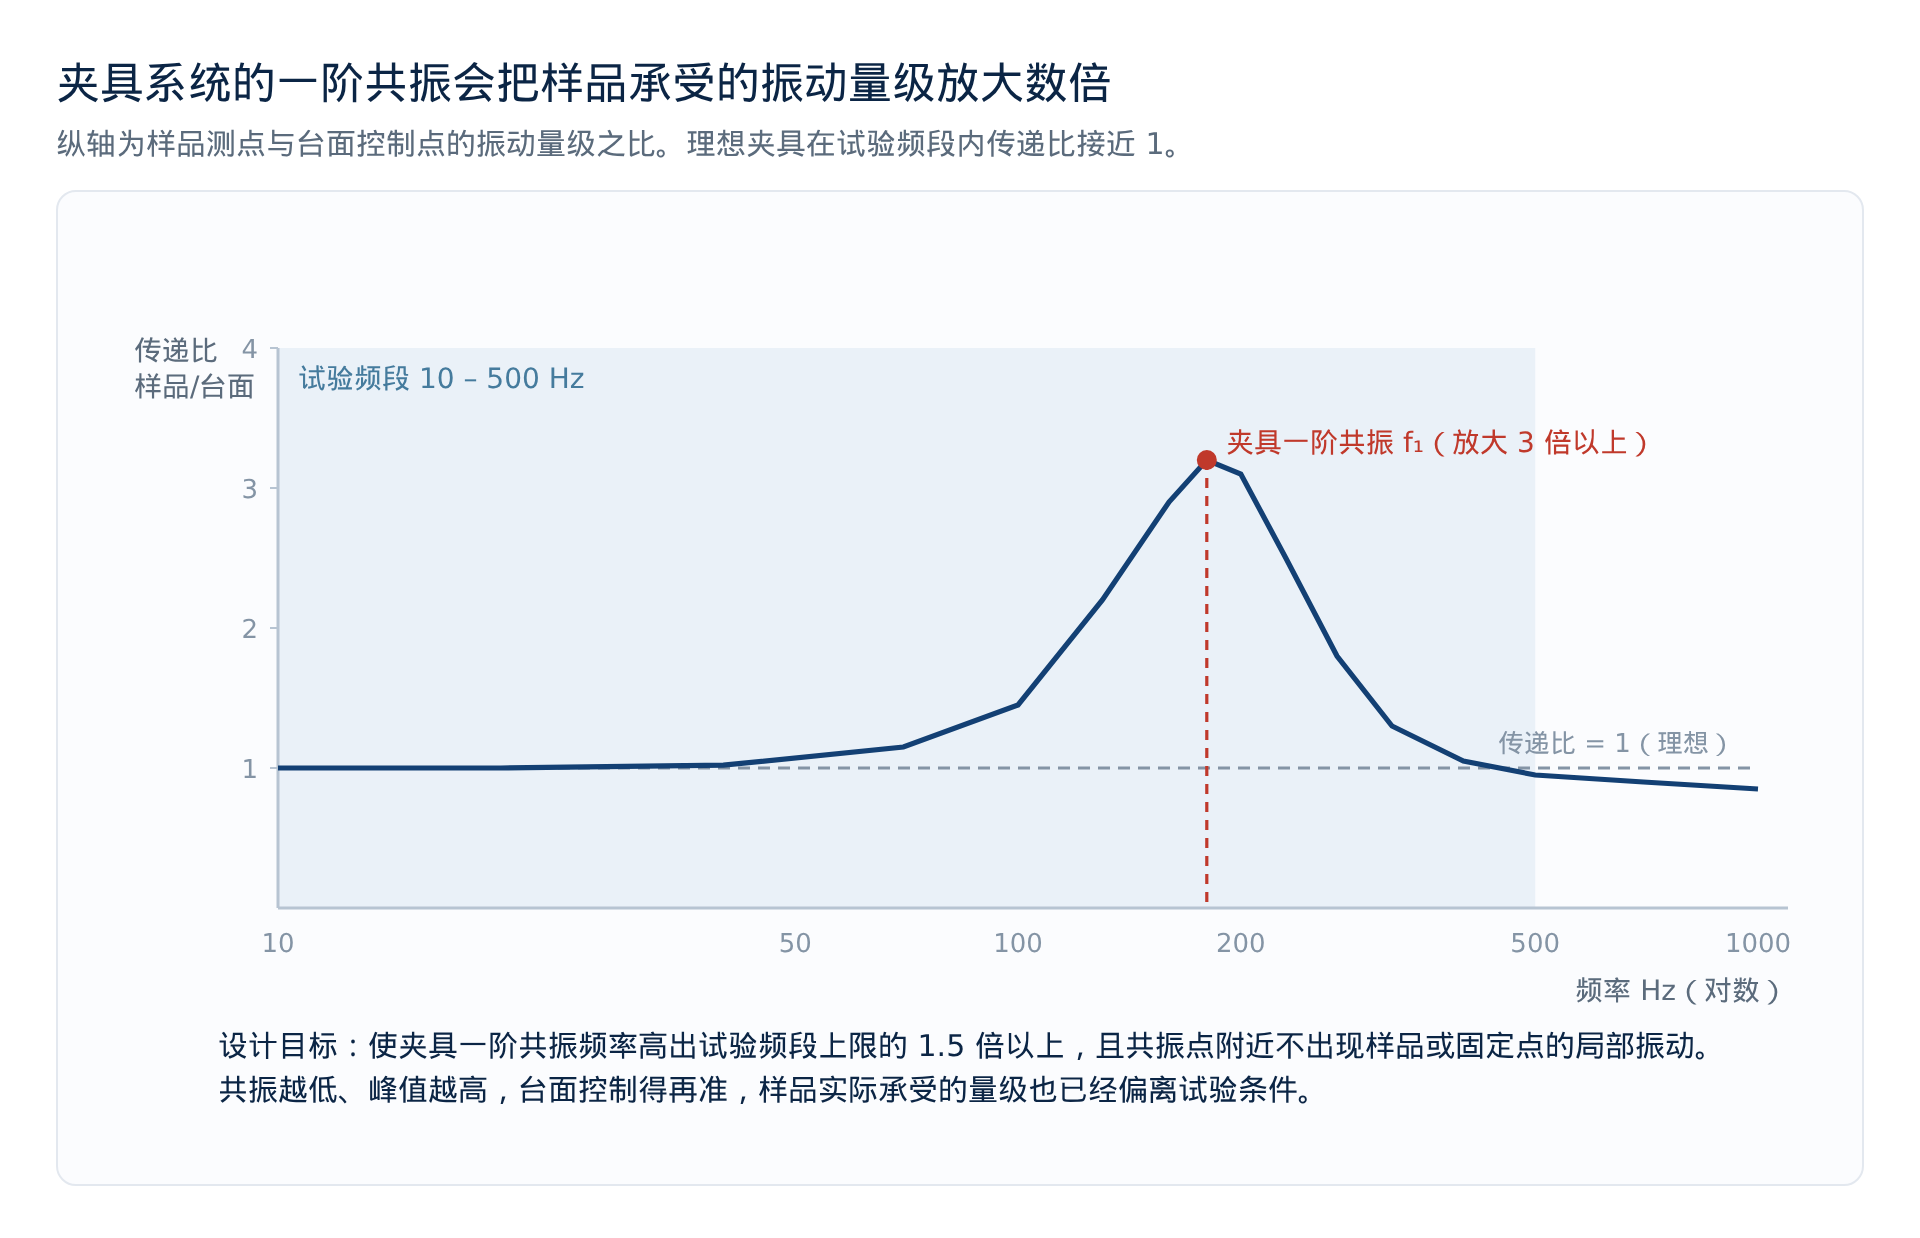
共振频率是最好用的一个综合指标。它越高,说明夹具在试验频段内越接近刚体,传递失真越小。工程上通常希望夹具的一阶共振频率高于试验频段上限的 1.5 倍以上;如果做不到,至少要让共振点明确落在试验频段之外,并且通过实测确认,而不是靠估算。
质量要与推力匹配。夹具质量越大,振动台需要提供的推力越大,能达到的最大加速度就越低,同时也更容易把台面的一阶共振拉低。所以夹具设计不是一味加厚加钢,而是在满足刚性与共振要求的前提下,把质量压到最小。
三、材料怎么选:铝、钢、镁与复合材料的取舍
常用的夹具材料主要是铝合金、钢材,也有用镁合金或碳纤维复合结构的。选择的依据是比刚度,也就是弹性模量与密度的比值,而不是单纯的强度。
| 材料 | 特点 | 适用场合 |
|---|---|---|
| 铝合金(如 6061、7075) | 比刚度高、易加工、成本低、导热好,是绝大多数夹具的首选 | 中小型样品、形状复杂需要整体加工的夹具 |
| 钢材 | 刚性好、耐磨、适合做薄壁高刚结构,但密度大,会明显增加附加质量 | 尺寸小但要求高刚性的夹具,以及需要螺纹连接强度较高的场合 |
| 镁合金 | 密度比铝更低,比刚度更高,但成本与加工难度都更高,抗腐蚀性较差 | 对附加质量极敏感、推力余量紧张的场合,需做表面防护 |
| 碳纤维复合 | 比刚度非常高、阻尼好,但各向异性明显、成本高、连接处需专门设计 | 大型轻量夹具、对共振频率要求高的专用件 |
需要注意的是,材料只是起点。同样用铝,整体铣削成一块的夹具与用螺栓拼起来、中间留有空腔的夹具,实际刚度可以差出好几倍。连接面才是刚度链条里最薄弱的一环。
四、结构与刚度:为什么越厚越好不一定对
一个常见的想法是:把夹具做厚、做重,刚度就上去了。这在一定范围内成立,但收益递减很快。厚度翻倍,弯曲刚度大约按立方增长,可质量也同步翻倍,而共振频率与刚度除以质量的开方成正比,结果往往是厚度增加、频率提升有限,推力余量反而被吃掉。
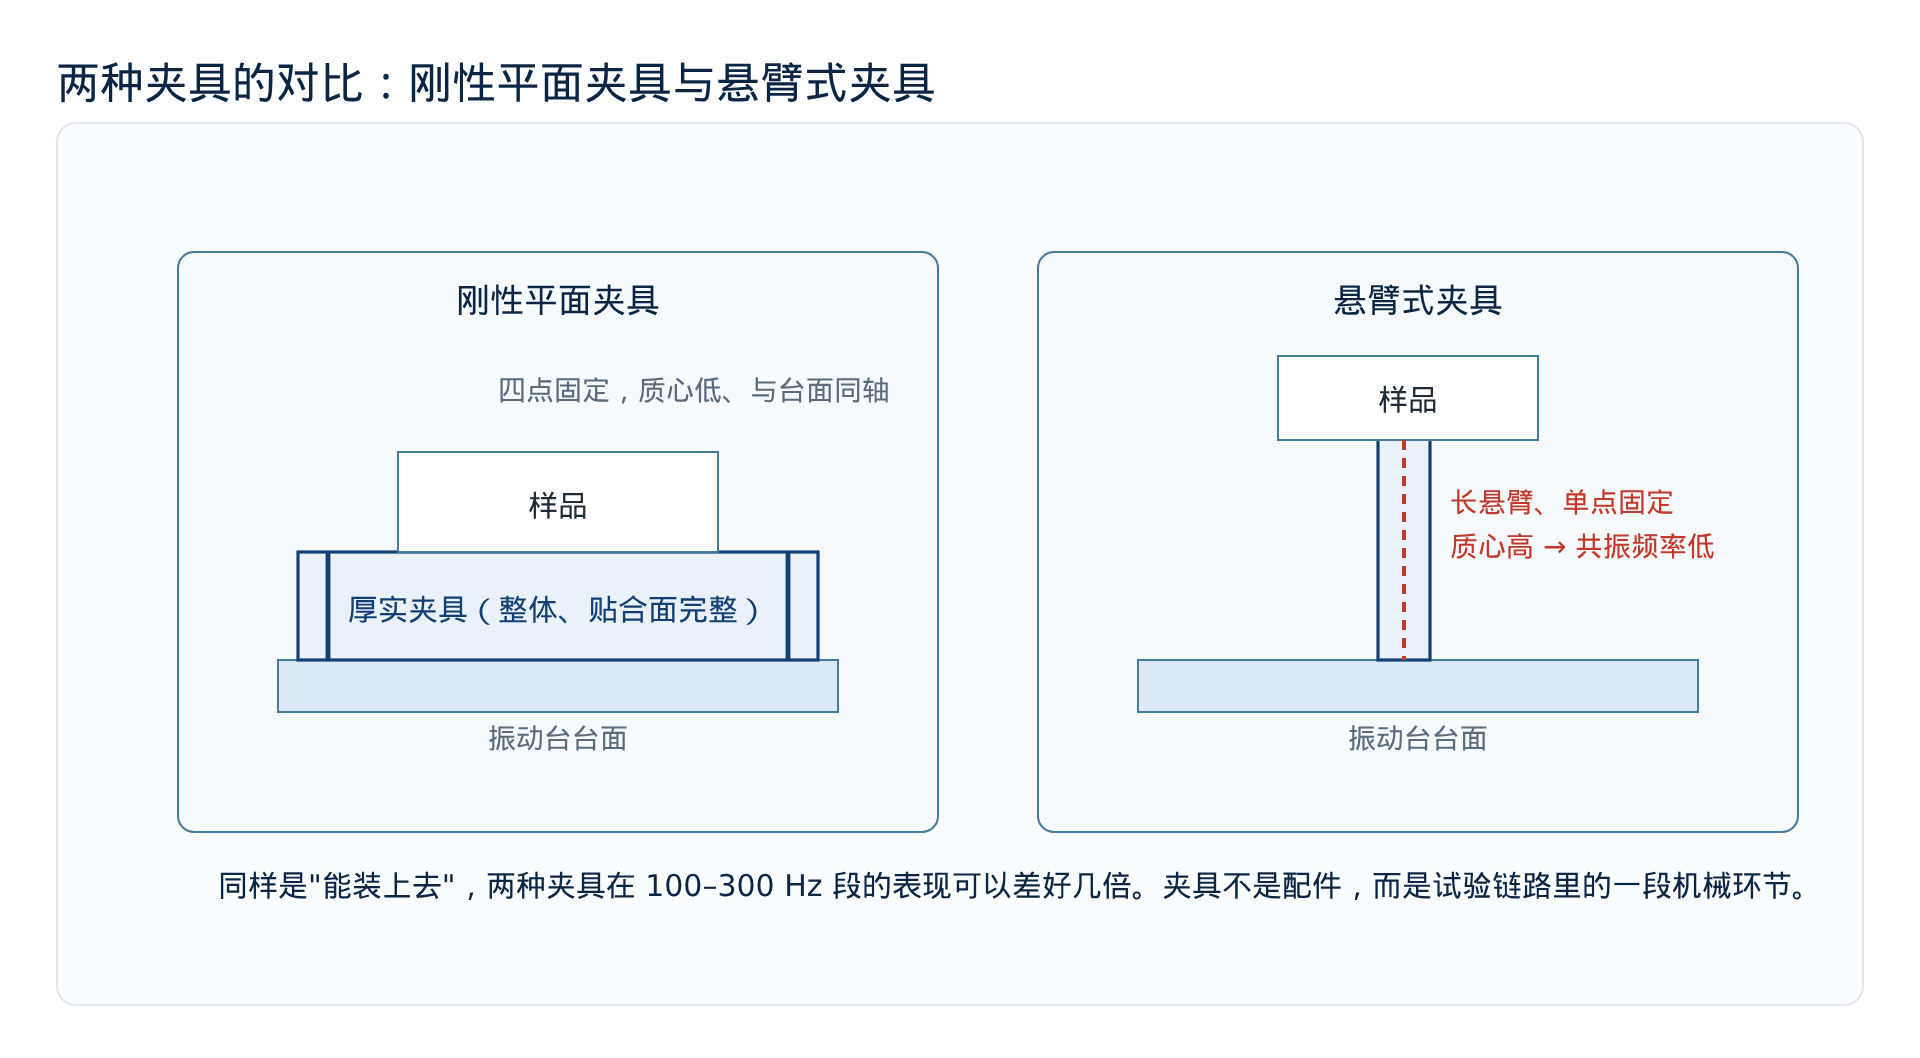
更有效的做法是把材料放到离中性面远的地方,用加强筋、蜂窝结构或封闭截面,在质量增加不多的前提下提高弯曲刚度。同时要避免悬臂结构:悬臂的自由端在振动下会产生较大位移与附加弯矩,一阶共振频率也低,是夹具形式里最吃亏的一种。
如果结构上无法避免悬臂,就要尽量缩短悬臂长度、加大根部截面,并在自由端附近降低附加质量。样品的质心也要尽量靠近台面、靠近夹具的中心,偏心会同时引入附加的转动分量,让样品承受的激励不再单纯。
五、共振点:要避开,也要看得见
夹具的共振无法彻底消除,也不能只看仿真结果就放心。仿真可以指导设计,但材料的实际阻尼、螺栓连接的等效刚度、加工带来的壁厚差异,都会让实测共振频率与计算值出现偏差。
所以夹具做好之后必须做一件事:把空载夹具装到台面上,做一次低量级的扫频,找出实际的一阶共振频率与放大倍数,再装上样品复测一次。空载与带载的共振频率往往不同,样品的质量与刚度会参与进来,这两组数据都要留档。
共振点附近要特别小心两件事。一是量级放大:如果共振在试验频段内,样品上实际承受的加速度可能远高于设定值,试验就做过头了。二是控制稳定性:控制点靠近共振点时,控制仪表的反馈会变得敏感,容易触发保护或者限制,试验根本无法执行。
六、夹具与振动台的连接:别让连接面成为瓶颈
夹具与台面之间、夹具与样品之间的连接面,是整个刚度链条上最容易出问题的地方。接触面积不足、平面度不好、螺栓数量偏少、螺栓没有按力矩拧紧,都会把前面辛苦做的刚度吃掉。
规范做法包括:连接面尽量大且平整,必要时做磨削或加装过渡板;螺栓数量与规格按受力与惯量选,不要只图方便;安装时按对角顺序分步拧紧到规定力矩,并在试验前后各检查一次紧固状态。试验中出现异常噪声、数据突然跳变或者螺栓松动,第一件事就是停机检查连接面。
七、样品固定:固定点、力矩与对称性
样品在夹具上的固定方式,既要满足试验条件,也要尽量接近实际安装状态。以下几点最容易出错:
- 固定点位置:应尽量与实际使用时的安装点一致,否则样品内部的受力路径会与实际不同
- 固定点数量:过少会引入局部应力集中,过多又可能改变样品的边界条件,需要结合试验要求取舍
- 拧紧力矩:按样品与夹具的材料和螺纹规格给出限值,既不能松,也不能把样品或夹具压变形
- 对称与均衡:多固定点时按对角顺序分步拧紧,避免造成样品扭曲或预紧不均
- 隔离与间隙:需要留出振动位移空间,避免样品在振动中与其他部件碰擦
八、夹具的验收与验证方法
夹具不是做出来就能用,验收环节至少应包含下面这些动作,才能确认它确实把试验条件传对了。
- 空载扫频:在低量级下找出夹具的一阶共振频率与放大倍数,与设计目标比对
- 带载扫频:装上样品后复测,确认试验频段内没有明显的共振峰或反共振点
- 测点布置:在台面控制点、夹具上、样品安装点各布置测点,比较三者的量级与相位
- 均匀性与方向:多点测量检查台面与夹具的均匀性,并确认主振方向以外的分量在允许范围内
- 外观与紧固:检查连接面、螺栓力矩、有无裂纹与异常磨损,试验前后各做一次
九、常见错误与自查清单
把常见的坑集中列出来,设计前对照一遍,能省掉大量返工。
- 夹具过重,推力余量不足,试验达不到要求的加速度
- 长悬臂结构,一阶共振频率低且落在试验频段内
- 拼装件过多,连接面刚度不足,成为整体的薄弱环节
- 样品偏心安装,引入附加转动,样品受力与实际不符
- 只做仿真不做实测,共振频率与预期偏差较大却未被发现
- 螺栓未按力矩拧紧,试验中逐渐松动,数据出现漂移
- 缺少带载复测,空载合格就认为夹具没有问题
十、结语:夹具与试验条件同样重要
振动夹具看起来只是连接件,实际上它是试验链路中一段真实的机械环节,会改变量级、改变方向、改变样品的受力状态。把刚性、质量、共振频率三个指标管住,把连接面与样品固定做扎实,再用扫频实测把夹具验证一遍,试验数据才对得起试验条件。
对需要长期重复的振动试验来说,一副验证过、有数据留档的夹具,本身就是实验室的一项基础能力。它决定的不只是一次试验的成败,而是同一批样品在不同时间、不同设备上得出的结论能不能互相对照。